Un joint qui durcit après quelques semaines, une membrane qui fuit sous une montée en température, un silent-bloc qui se fissure bien avant la fin de la garantie. Ces situations coûtent cher, pas seulement en pièces de remplacement, mais en arrêts de ligne et en retards de livraison. Le problème vient rarement du caoutchouc lui-même. Il vient du décalage entre la pièce choisie et les conditions réelles qu’elle subit en production.
Pourquoi un composant caoutchouc standard ne tient pas toujours ses promesses
Vous avez déjà remarqué qu’une pièce catalogue, pourtant conforme à la fiche technique, s’use plus vite que prévu ? C’est un cas fréquent. La fiche indique une plage de température, une dureté Shore, une résistance chimique. Ce qu’elle ne dit pas, c’est comment ces paramètres interagissent dans votre environnement précis.
Un joint en EPDM standard résiste bien à la vapeur d’eau. Placez-le dans un circuit où la vapeur alterne avec un nettoyant alcalin concentré, et sa durée de vie chute. Le contexte d’utilisation prime sur la fiche matériau. Température, pression, agents chimiques, fréquence des cycles, vibrations : c’est la combinaison de ces facteurs qui détermine la bonne formulation.
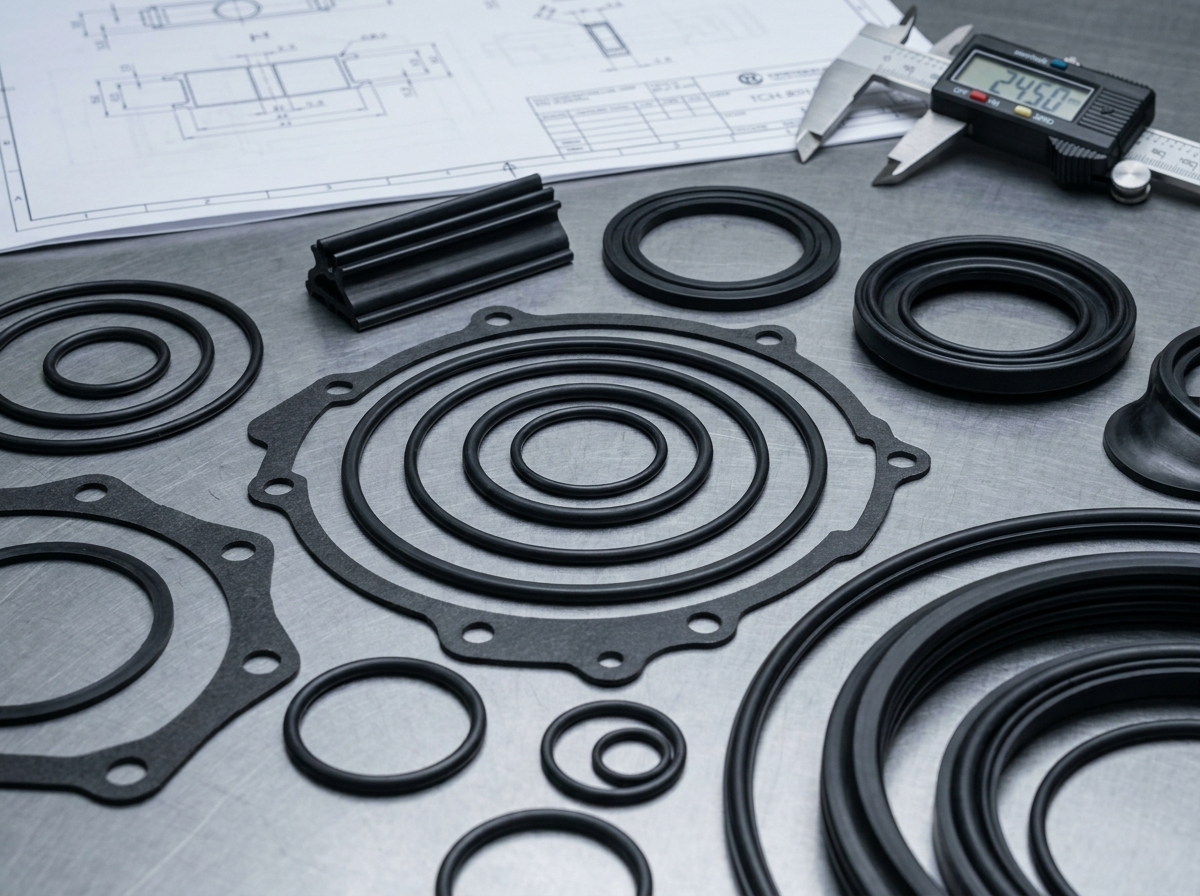
C’est pourquoi des spécialistes du moulage et de la découpe sur mesure, comme Jeantet, travaillent à partir d’un cahier des charges fonctionnel plutôt que d’un simple référentiel de pièces existantes. L’objectif est d’adapter le compound, la géométrie et le procédé à ce que la pièce va réellement subir.
Dureté Shore et formulation : les choix techniques qui changent la durée de vie
La dureté Shore est souvent le premier critère de sélection. Un élastomère à 70 Shore A convient à beaucoup d’applications d’étanchéité courantes. En revanche, descendre à 40 Shore A pour absorber des vibrations ou monter à 90 Shore A pour résister à l’abrasion modifie radicalement le comportement de la pièce.
La dureté seule ne suffit pas à qualifier un composant. Deux compounds à 60 Shore A peuvent avoir des comportements très différents selon leur base élastomère (NBR, Viton, silicone) et leurs charges. Le Viton, par exemple, supporte des températures bien plus élevées qu’un NBR classique, mais son coût et ses délais d’approvisionnement sont d’un autre ordre.
La disponibilité d’un grade spécialisé doit être confirmée auprès du fournisseur avant de figer la conception. Prévoir un matériau alternatif suppose de vérifier sa compatibilité mécanique et chimique, puis de valider la pièce dans ses conditions d’utilisation.
Moulage par compression, injection ou découpe : quel procédé pour quelle contrainte
Le choix du procédé de fabrication n’est pas qu’une question de volume. Il influence la précision dimensionnelle, l’état de surface et le coût unitaire de chaque pièce.
- Le moulage par compression reste le procédé le plus polyvalent pour les petites et moyennes séries. Il convient bien aux pièces épaisses ou aux géométries simples, avec un outillage moins coûteux qu’en injection.
- Le moulage par injection offre une meilleure répétabilité et des cadences plus élevées. Il se justifie sur des séries importantes ou quand la précision des cotes est critique.
- La découpe (jet d’eau, emporte-pièce, laser selon le matériau) s’impose pour les joints plats, les membranes ou les pièces fines à partir de feuilles calibrées. Le prototypage rapide passe souvent par ce procédé.
Chaque procédé a ses limites. Un moulage par compression mal paramétré (temps de cuisson, pression, température du moule) génère des bavures ou des variations de dureté d’une pièce à l’autre. La maîtrise du process compte autant que le choix du matériau.
Traçabilité et réglementation : des paramètres de conception à part entière
La traçabilité des composants en caoutchouc n’est plus réservée à l’aéronautique ou au médical. Pour les pièces critiques, les pratiques récentes recommandent de relier chaque lot fini au lot de matière première, aux paramètres de cuisson et aux contrôles dimensionnels réalisés. En cas de défaillance terrain, cette logique permet d’isoler rapidement une série et de limiter les rappels.
Le caoutchouc naturel fait partie des matières visées par le règlement européen contre la déforestation. Le périmètre des produits et les obligations doivent être vérifiés selon leur classement douanier et le rôle de l’entreprise ; tous les composants industriels ne relèvent pas automatiquement du même régime.
Ce cadre réglementaire peut influencer le choix d’un compound. Passer d’un caoutchouc naturel à un élastomère synthétique pour une application donnée n’est pas neutre sur les propriétés mécaniques. La décision se prend en amont, pas au moment de la commande.
Jeantet élastomères et l’accompagnement sur mesure des composants caoutchouc
Jeantet élastomères est spécialisée depuis 1905 dans les pièces moulées en caoutchouc. Son site présente la formulation de mélanges, le moulage par injection et compression, ainsi que la découpe de plaques pour fabriquer des joints. L’entreprise décrit un travail conjoint sur le projet, suivi de prototypes avant le lancement de la production en série.